Materialien · Übersicht
Was der Drucker verarbeiten kann
Kammer bis 65 °C, Bett real 85 bis 92 °C statt der angegebenen 120 °C – diese zwei Zahlen bestimmen, was auf dieser Maschine läuft. Der Rest folgt daraus.
Stand: recherchiert, Praxistests am Creator 5 Pro stehen noch aus.
Was soll das Bauteil können?
Nicht mit dem Kunststoffnamen anfangen, sondern mit dem Einsatz. Vier Wege führen in die vollständige Matrix.
 Ursprung
 Faser
 Oberfläche
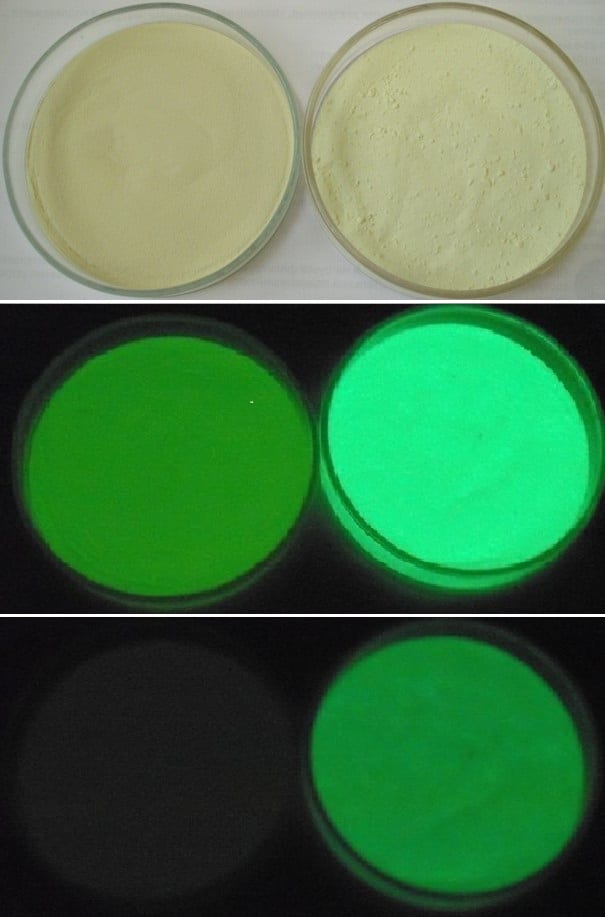 Effekt
Die Maschine setzt den Rahmen
Die Temperatur entscheidet nicht allein. Kammer, Haftung, Feuchtigkeit und Düse verschieben die praktische Grenze.
- Bett, real gemessen
- 85–92 °C
- Kammer
- bis 65 °C
- Düsen
- 4 unabhängig
Innerhalb der gemessenen Grenze
Grüne Zone
Bett bis 85 °C · Kammer optional
Diese Materialien liegen innerhalb der real gemessenen Bett-Temperatur. Zusätzliche Sorgfalt kann nötig sein, die Temperaturgrenze ist aber nicht der Engpass.
| Material | Düse | Bett | Wofür | €/kg |
|---|---|---|---|---|
| PLA | 190–220 °C | 50–60 °C | Lernen, Deko, Prototypen | 14–24 |
| PETG | 230–250 °C | 70–85 °C | Zäh, witterungsfest – das Arbeitspferd | 15–37 |
| TPU 95A | 220–240 °C | 40–60 °C | Flexibel: Dichtungen, Griffe, Dämpfer | 19–45 |
| TPU-GF | 240–270 °C | 40–60 °C | Flexibel und schlagfest – Nylon-Ersatz ohne Kammer | 30–37 |
| PVA / BVOH | 190–225 °C | 45–60 °C | Wasserlösliche Stütze | 50–120 |
| PET-CF / PET-GF | 260–290 °C | 70–80 °C | Steif, maßhaltig, hitzebeständig – abrasiv, Düsen-Reserve knapp | 27–49 |
| Leitfähig / ESD | 215–230 °C | 50–60 °C (optional) | Touch-Sensoren, ESD-Gehäuse – kein Draht-Ersatz | 120–270 |
| Gießfilament (PolyCast / MOLDLAY) | 170–220 °C | 25–70 °C | Modelle für Metallguss, glatte Urmodelle für Silikonformen | 63–80 |
Die vier Flex-Varianten TPU 95A, 85A, PEBA und TPU-GF stehen auf der TPU-Familien-Seite im direkten Vergleich.
Machbar, aber nicht beiläufig
Gelbe Zone
Bett 85–110 °C · Kammer hilft
Hier ist die Bett-Temperatur theoretisch knapp. In der Praxis retten die geschlossene, beheizte Kammer und eine saubere Vorbereitung den Druck.
| Material | Bett empfohlen | Bett real | Urteil |
|---|---|---|---|
| ABS | 90–110 °C | 90 °C | machbar |
| ASA | 90–110 °C | 90 °C | machbar, UV-fest |
| ASA-CF | 90–110 °C | 90 °C | machbar, UV-fest – CF senkt Warping, gehärtete Düse ist Serie |
| PA / PA-CF | 80–100 °C | 90 °C | machbar – Engpass ist Feuchte, nicht Temperatur |
| HIPS | 90–110 °C | 90 °C | machbar – lösliches Stützmaterial für ABS/ASA (d-Limonen) |
| PP | 85–100 °C | 90 °C | machbar – Engpass ist die Betthaftung, nicht die Temperatur |
| PCTG | 90–110 °C | 90 °C | machbar – schlagzäh und klar, Klebestift gegen zu starke Haftung |
| PCTG+CF | 90–110 °C | 90 °C | machbar – steif statt zäh, stark abrasiv, gehärtete Düse ist Serie |
Die Maschine ist hier die Grenze
Rote Zone
Mehr Bett- oder Kammertemperatur nötig
Diese Materialien brauchen mehr, als der Creator 5 Pro verlässlich liefert. Das blockiert kein Projekt, es verschiebt nur, wer den Druck übernimmt.
| Material | Engpass | Konsequenz |
|---|---|---|
| PC / PC-Blends | Bett und Kammer | auf dieser Maschine nicht verlässlich |
| PPS-CF | Bett und Kammer | Dienstleister statt Eigenversuch |
| PEEK / PEI | Hochtemperatur-System | industriellen Druck einkaufen |
Craftcloud, JLC3DP oder Xometry liefern SLS, MJF und Metall, ohne dass eine solche Maschine im Haus stehen muss.
Oberflächen, die man nicht erklären muss
Thermisch liegt alles in der grünen Zone. Entscheidend sind Abrasivität und Düsendurchmesser. Die Fotos zeigen die Materialidee, nicht das spätere Druckergebnis.
Wood-PLAWarm, organisch, schleif- und beizbar0,6 mm · 20–60 €/kg
PLA-CFTiefmatt, kaum Reflexion0,4 mm · 21–34 €/kg
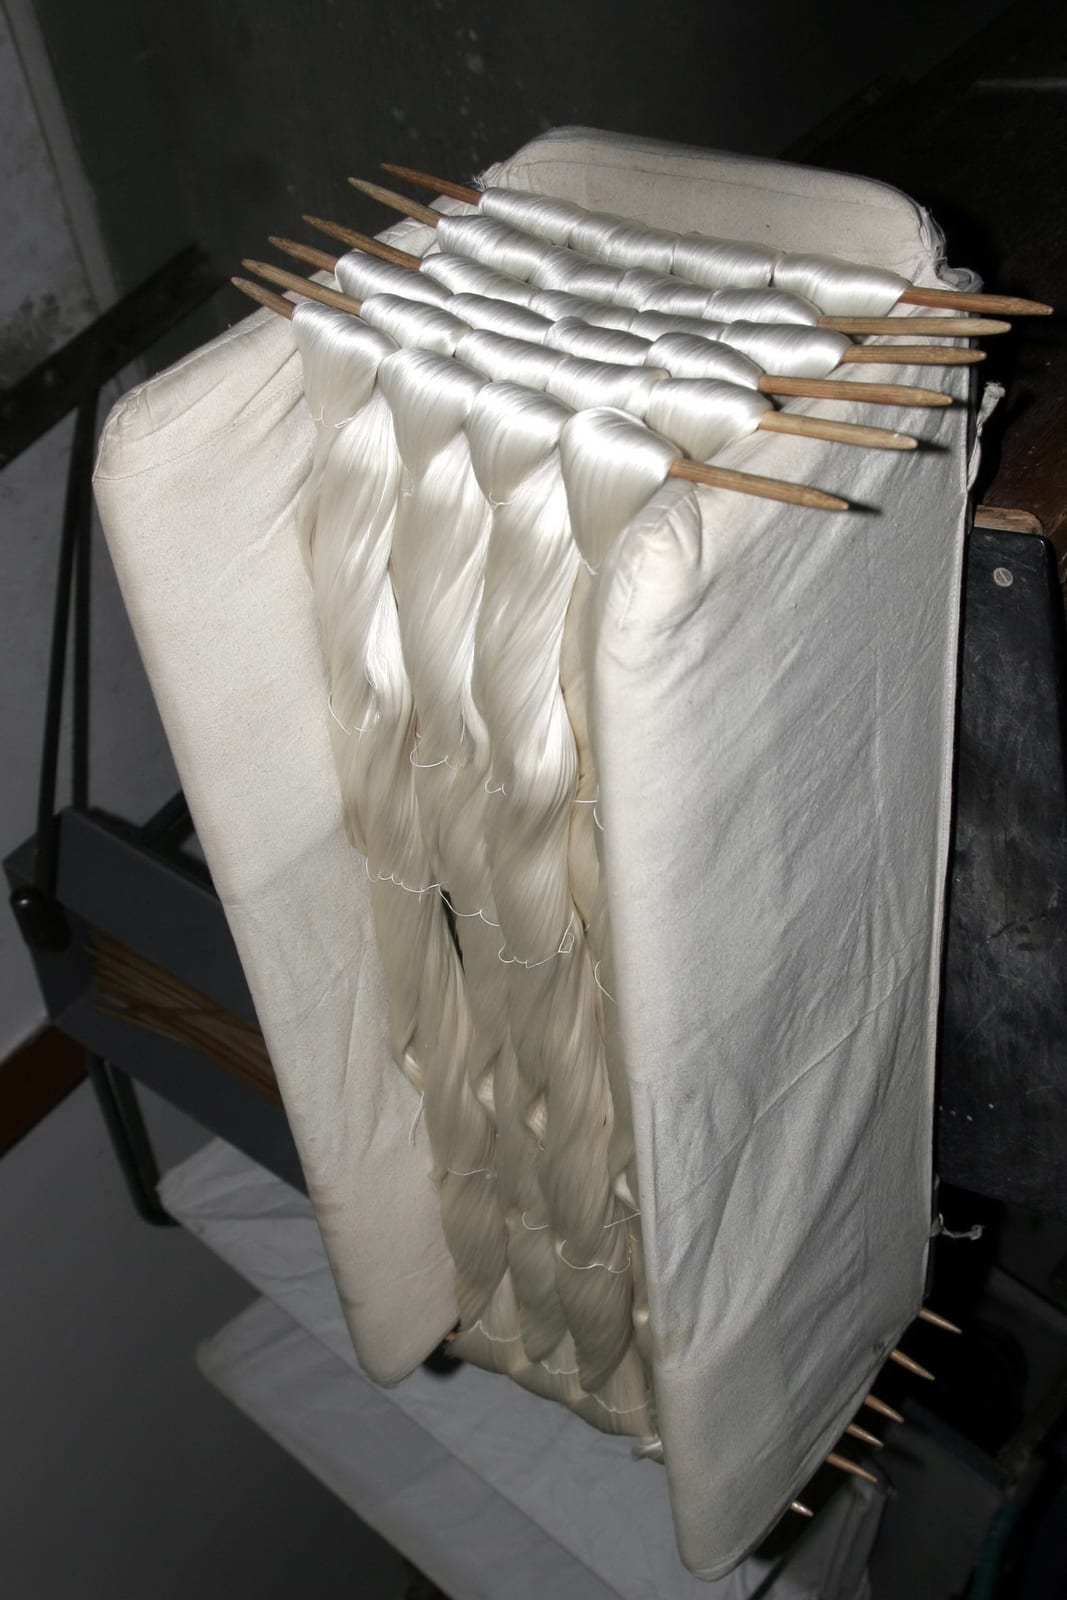 Silk-PLAMetallischer Seidenglanz0,4 mm · 14–25 €/kg
 Matt-PLASamtig und reflexionsarm0,4 mm · 11–33 €/kg
Glow-in-the-DarkLeuchtet nach dem Aufladen nach0,6 mm · 20–32 €/kg
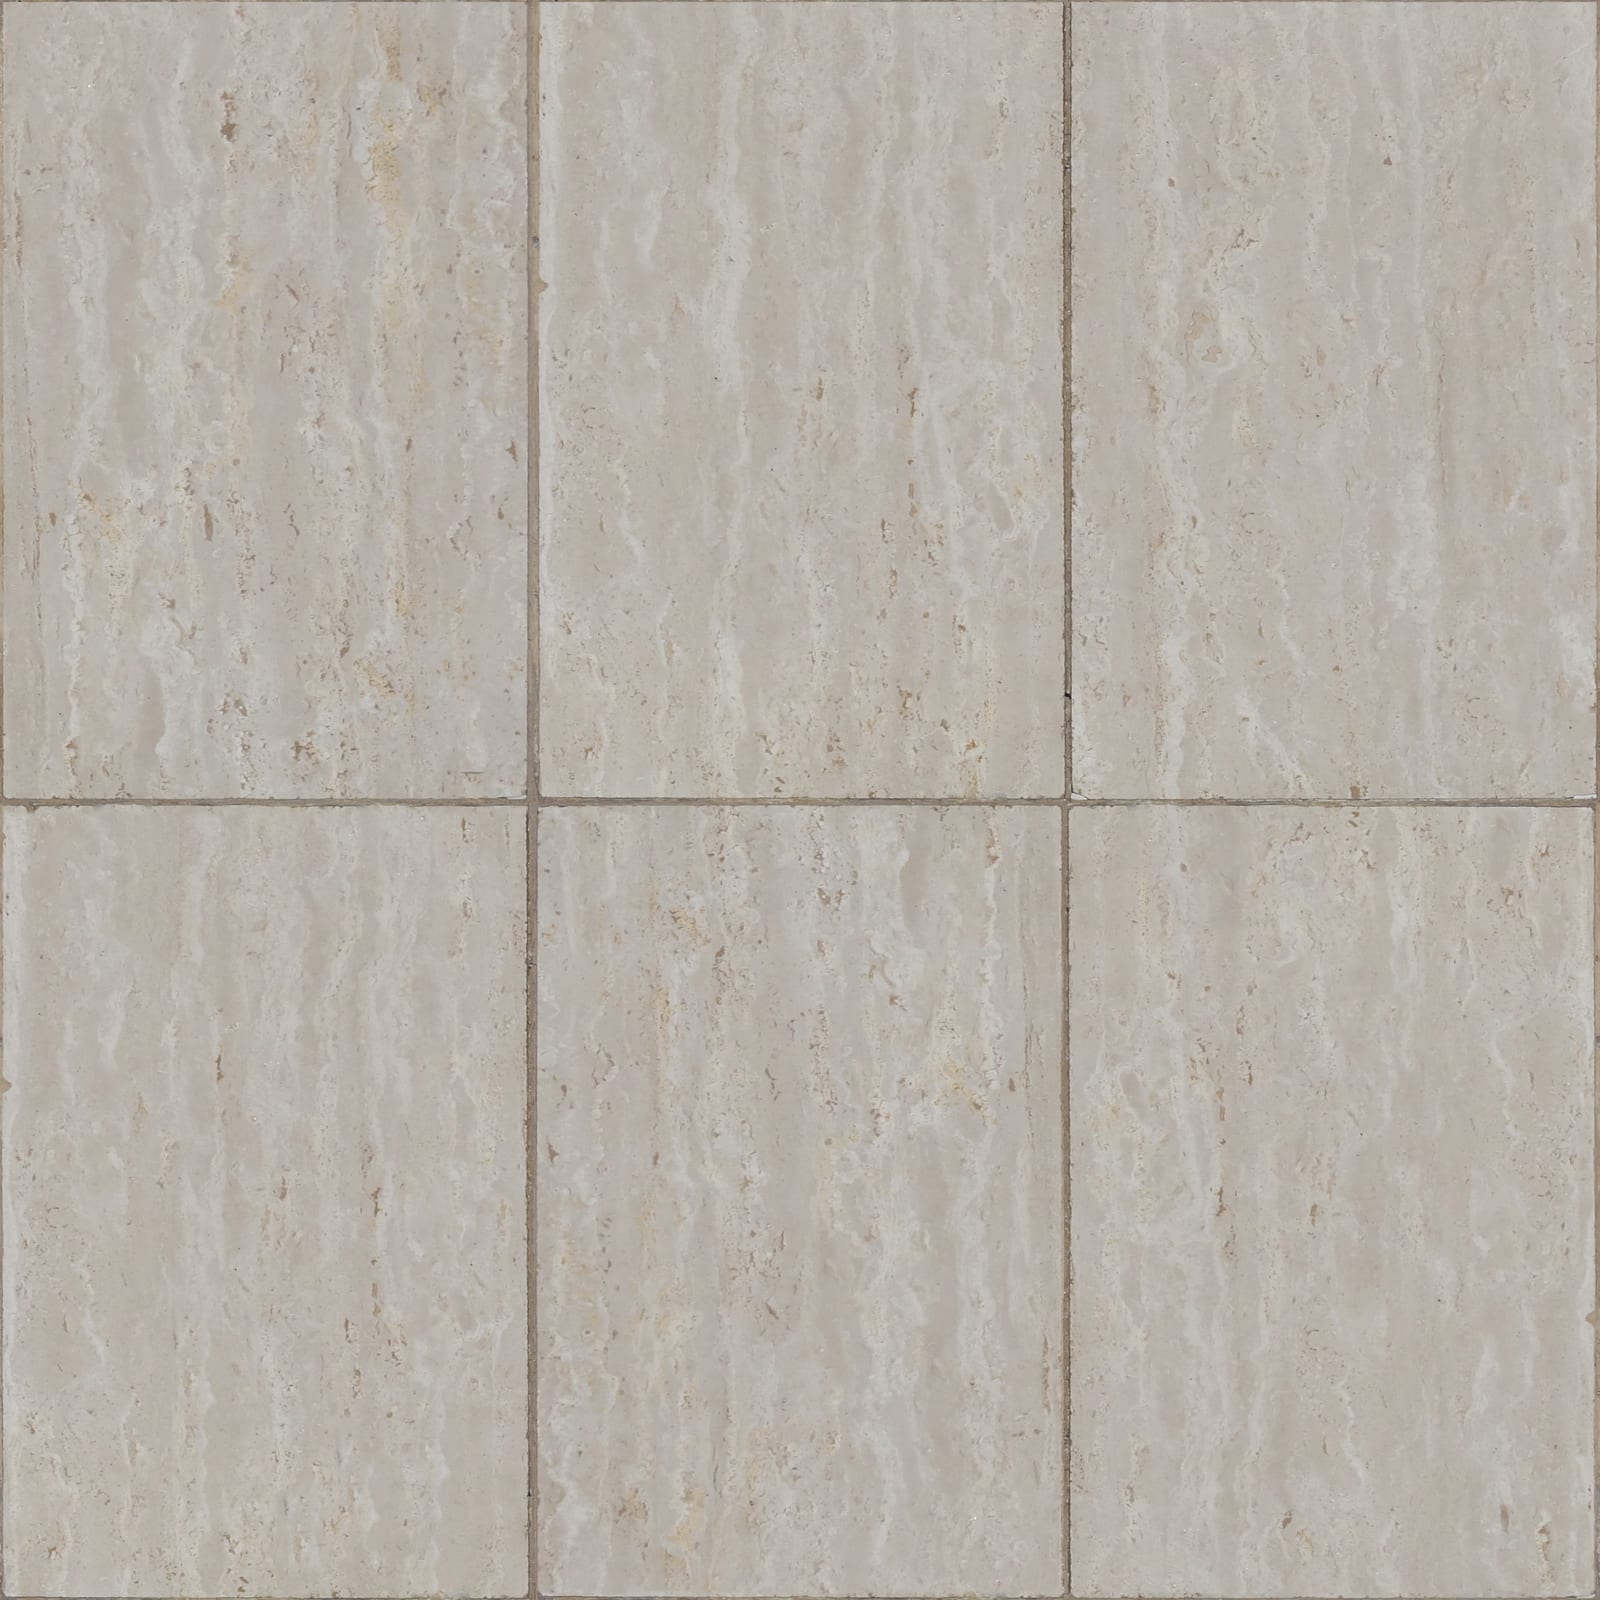 Marmor-PLASteinwirkung ohne Nacharbeit0,4–0,6 mm · 19–30 €/kg
 MetallgefülltPolierbar und patinierbar0,6–0,8 mm · 23–195 €/kg
Der Toolchanger-Vorteil: Jedes Material bleibt in seiner eigenen Düse. Keine Kreuzkontamination durch Holzfasern oder Metallpulver. Ein Kopf lässt sich dauerhaft auf 0,6 mm umrüsten und bleibt für die groben Füllstoffe reserviert.
Die Rechnung, die dahintersteht: 1,20 € Materialmehrkosten für Wood-PLA statt Standard-PLA verdoppeln den realistisch erzielbaren Verkaufspreis. Material ist ohnehin nur rund 11 % der Selbstkosten – der Aufpreis verschwindet praktisch im Rauschen.
Was nicht durch die Düse geht: Kerzenwachs, Gips, Seife oder Gießharz verarbeitet der Drucker nicht selbst. Er druckt aber das Urmodell und den Rahmen für eine Silikonform, in die das Material dann gegossen wird. Wie das geht, steht auf Vom Druck zur Silikonform, das erste Vorhaben auf Kerzen und Duftwachs.
Bildquellen und Lizenzen
Mais: WiseMan42, CC0 · Kohlefaser: Cjp24, gemeinfrei · Holz: Kurt Kaiser, gemeinfrei · Phosphoreszenz: FK1954, CC0 · Seide: Armin Kübelbeck, CC BY-SA 3.0 · matte Oberfläche, Marmor und Metallglanz: Sisters.seamless, CC0 beziehungsweise gemeinfrei. Alle Bilder: Wikimedia Commons.
Der Laboraufbau hinter der Matrix
Der Drucker allein reicht für die grüne Zone. Für alles Weitere entscheidet die Vorbereitung, ob ein Materialtest verwertbar wird.
Trocknen und lagern
- Filament-Trockner: zwingend für BVOH/PVA und Nylon/PA-CF; für PETG, ABS und ASA empfohlen.
- Silikagel und luftdichte Boxen: für die Lagerung zwischen den Drucken, besonders jenseits von PLA.
Die vier Düsen als Werkzeug
Unterschiedliche Größen lassen sich gleichzeitig bestücken: 0,25 mm für Details und 0,6 mm für Volumen im selben Druck. Gehärtete Düsen sind bei CF, GF, Glow und Metall Pflicht.
Düsenwahl
| Düse | Wofür |
|---|---|
| 0,25 mm | Miniaturen, feine Figuren, Schmuck – langsam, verstopfungsanfällig |
| 0,4 mm | Standard, serienmäßig – bleib hier, bis es einen Grund zum Wechseln gibt |
| 0,6 mm | Funktionsteile und größere Objekte – Pflicht für Wood-PLA, Glow und grobe Füllstoffe |
| 0,8 mm | Vasen, Großteile, Deko – sichtbare Schichten als Stilmittel |
Trocknung als Ausschussbremse
| Material | Trocknen |
|---|---|
| PLA | 45–55 °C – selten nötig, aber nie über 55 °C |
| PETG | 60–65 °C |
| ABS / ASA | 65–70 °C |
| PA / Nylon | 70–80 °C – zwingend |
| PVA / BVOH | 45–50 °C – zwingend, direkt aus dem Trockner drucken |
Für die gelbe Zone: Kammer vorheizen und 15 bis 20 Minuten Vorlauf geben, Tür geschlossen halten, Brim großzügig mit 5 bis 8 mm anlegen und das Bett wirklich fettfrei vorbereiten.
Aus Recherche wird Werkstattwissen
Jedes Material bekommt einen eigenen Testlauf, sobald der Drucker da ist. Herstellerwerte werden gegen die reale Maschine gehalten und das Ergebnis offen dokumentiert.
Die Tests im Abenteuer verfolgen- 1RechercheWerte und Grenzen sammeln
- 2Praxistestam Creator 5 Pro drucken
- 3DokumentiertErgebnis und Profil veröffentlichen